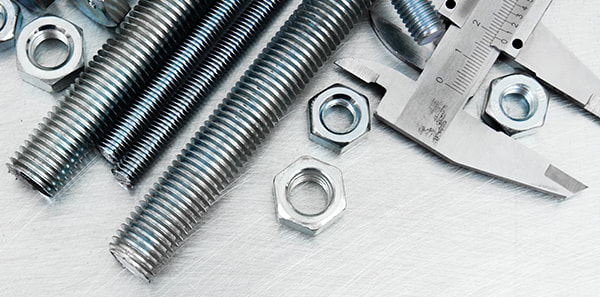

สตั๊ดสองตัวมาในกล่องเดียวกันและดูเหมือนกัน: ด้ายแบบเดียวกัน, ผิวออกไซด์สีดำแบบเดียวกัน, รูปแบบการประทับตราเกรดเดียวกันที่ส่วนท้าย หนึ่งคือ ASTM A193 เกรด B7 และอีกอันคือเกรด B16 ความแตกต่างระหว่างองค์ประกอบทั้งสองนี้อยู่ที่องค์ประกอบโลหะผสมเดี่ยวและขั้นตอนพิเศษอีกขั้นตอนหนึ่งในเตาบำบัดความร้อน และความแตกต่างดังกล่าวจะตัดสินว่าหน้าแปลนร้อนยังคงรับภาระโบลต์อยู่หรือไม่หลังจากใช้งานมาแปดปี
คำตอบสั้นๆ
ผลลัพธ์อย่างหนึ่งจะตามมาทันที: B7 และ B16 ไม่สามารถเปลี่ยนได้ที่โต๊ะจัดซื้อ หากการจับฉลากเรียกร้องให้มี A193 B7 และซัพพลายเออร์เสนอ B16 เป็นการอัพเกรด นั่นเป็นการเปลี่ยนแปลงทางวิศวกรรม ไม่ใช่การทดแทน เอกสาร การมาร์ก และการคำนวณข้อต่อ ทั้งหมดต้องตกลงกันก่อนที่สตัดจะเข้าสู่หน้าแปลน
เกรด B7 โดยพื้นฐานแล้วคือเหล็กกล้า AISI 4140/4142: คาร์บอน 0.38-0.48%, โครเมียม 0.80-1.10%, โมลิบดีนัม 0.15-0.25%, ไม่มีการเติมวานาเดียมโดยเจตนา เกรด B16 คงระดับโครเมียม แต่เพิ่มโมลิบดีนัมประมาณสามเท่าเป็น 0.50-0.65% และเพิ่มวานาเดียม 0.25-0.35%
วาเนเดียมนั่นคือเรื่องราวทั้งหมด มันก่อตัวเป็นคาร์ไบด์ที่ละเอียดและเสถียรซึ่งต้านทานการหยาบในขณะที่เหล็กอยู่ที่อุณหภูมิหลายปี เนื่องจากคาร์ไบด์เหล่านั้นยังคงอยู่ในตำแหน่งที่วางไว้ B16 จึงสามารถอบให้แข็งและร้อนกว่า B7 ได้ และยังคงได้รับแรงดึงขั้นต่ำที่ 125 ksi เท่าเดิม B7 ได้รับการอบอุณหภูมิอย่างน้อย 1100°F (593°C); B16 ได้รับการปรับอุณหภูมิให้สูงขึ้นอย่างเห็นได้ชัด โดยทั่วไปจะอยู่ในช่วง 1150-1250°F (620-675°C)
โดยปกติแล้วความร้อนที่ร้อนจะทำให้เหล็กอ่อนตัวลง แล้ว B16 จะคงความแข็งแกร่งไว้ได้อย่างไร? เคมีได้รับการออกแบบมาเพื่อให้เป็นไปได้ สตั๊ดสองตัวที่ผ่านการทดสอบแรงดึงที่อุณหภูมิห้องอาจมีพฤติกรรมแตกต่างออกไปมากหลังจากผ่านไปห้าปีที่อุณหภูมิ 900°F และนั่นคือช่องว่างที่ข้อมูลจำเพาะพยายามปิด
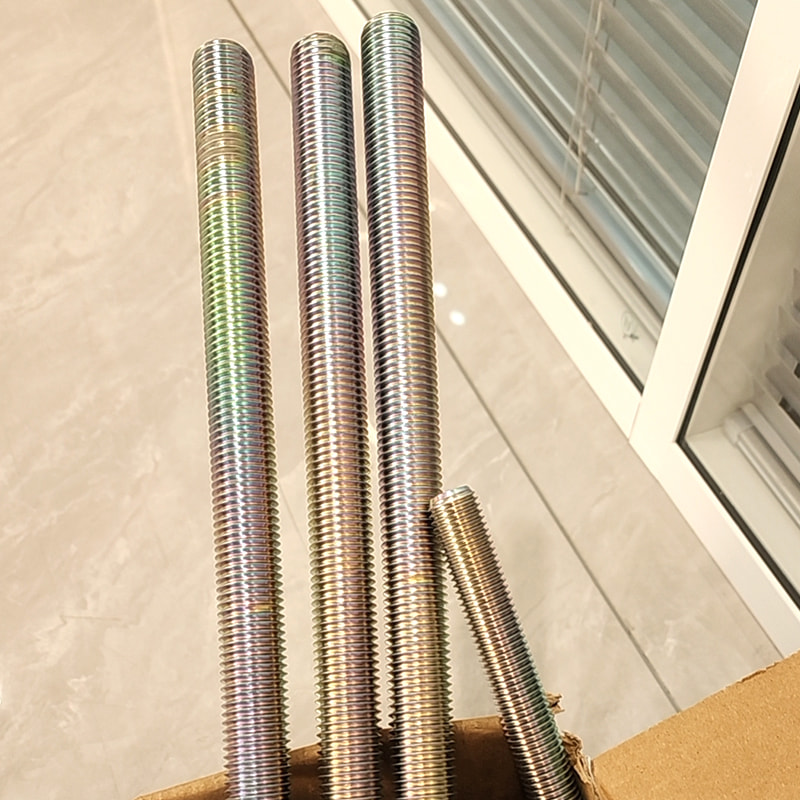 แท่งเกลียวเหล็กอัลลอยด์ B7 ขนาด 3/4"×10" B7 ให้ความแข็งแรง ทนต่ออุณหภูมิ และป้องกันการกัดกร่อนเป็นพิเศษในตัวยึดที่เชื่อถือได้เพียงตัวเดียว ไม่ว่าคุณจะปลอดภัย... ดูผลิตภัณฑ์ →
B7 ยังคงเป็นเกรดปริมาณโดยมีระยะขอบที่กว้าง และกฎการจัดหาโดยรอบ รวมถึงความคาดหวังด้านเอกสารสำหรับงานท่อน้ำมันและก๊าซ จะครอบคลุมอยู่ในนี้ เกรดแกนเกลียว B7 และคู่มือการเลือก .
ทั้งสองเกรดต้องมีแรงดึง 125 ksi และ 105 ksi ให้ผลผลิตสูงถึง 2-1/2 นิ้ว โดยมีฝาปิดความแข็ง 321 HBW (35 HRC) ตารางแรงบิดของทั้งสองเกรดจึงใกล้เคียงกัน
วาเนเดียมบวกกับอุณหภูมิการอบคืนตัวที่สูงขึ้นจะทำให้การสูญเสียพรีโหลดของโบลต์ช้าลง นี่เป็นคุณสมบัติที่น่าขนลุกและผ่อนคลาย และจะไม่ปรากฏในใบรับรองอุณหภูมิห้องเลย
โดยทั่วไป B16 มีราคาพรีเมียมอยู่ที่ 15-35% และมักผลิตต่อล็อตความร้อน ในขณะที่ B7 มีการเก็บสต็อกในเชิงลึกใน UNC และเส้นผ่านศูนย์กลางเมตริก
ค่าต่างๆ สะท้อนถึงข้อกำหนดขั้นต่ำของ ASTM A193 และแนวปฏิบัติทางอุตสาหกรรมที่เป็นที่ยอมรับอย่างกว้างขวาง เพดานบริการร้อนถือเป็นแนวทางทางวิศวกรรมมากกว่าข้อจำกัดตามรหัส
หน้าแปลนร้อนไม่ค่อยล้มเหลวเนื่องจากสตั๊ดหัก มันล้มเหลวเพราะสตั๊ดยืดออกช้าๆ ปะเก็นสูญเสียแรงอัด และข้อต่อเริ่มร้องไห้ เกรดทั้งสองเริ่มต้นที่พรีโหลดเดียวกัน ดังนั้นคำถามก็คือพรีโหลดนั้นยังคงอยู่ได้มากน้อยเพียงใด B7 และ B16 ติดตามกันและกันอย่างใกล้ชิดที่อุณหภูมิประมาณ 700°F จากนั้นจึงแยกออกจากกันอย่างรวดเร็ว
700°F
800°F
900°F
1,000°F
B7 B16
แท่งกราฟแสดงดัชนีพรีโหลดคงไว้เป็นภาพประกอบ (100 = พรีโหลดเริ่มต้นเต็มจำนวน) เพื่อให้มองเห็นแนวโน้มได้ พฤติกรรมของข้อต่อที่แท้จริงยังขึ้นอยู่กับประเภทของปะเก็น ความแข็งของข้อต่อ ความเค้นของสลักเกลียวเริ่มต้น และการหมุนของหน้าแปลน
การอ่านเชิงปฏิบัติสองครั้งออกมาจากสิ่งนี้ ประการแรก ครอสโอเวอร์จะอยู่ระหว่าง 800°F ถึง 900°F ซึ่งตรงกับลักษณะการใช้งานภาคสนามที่ระบุ B16 สำหรับไอน้ำร้อนซ้ำ เครื่องปฏิกรณ์ที่ใช้กระบวนการไฮโดรโพรเซสซิ่ง และบริการไฮโดรเจน ประการที่สอง หากข้อต่อที่อุณหภูมิ 850°F รั่วอยู่แล้วและทำแรงบิดใหม่ทุกครั้งที่ปิดเครื่อง การเปลี่ยนเกรดสตัดจะมีประโยชน์มากกว่าการขันค่าแรงบิดให้แน่น สิ่งที่น่าสังเกตอีกประการหนึ่ง: B7 ที่วางไว้เหนืออุณหภูมิการอบคืนตัวจะถูกทำให้อ่อนตัวลงอย่างถาวร และไม่ควรนำกลับมาใช้ใหม่ ไม่ว่ามันจะดูดีแค่ไหนหลังจากทำความสะอาดก็ตาม
สองเกรดนี้แบ่งตลาดไม่เท่ากัน การกระจายตัวอย่างด้านล่างนี้แสดงให้เห็นว่าความต้องการสลักเกลียว A193 อุณหภูมิสูงมุ่งเน้นไปที่จุดใด และเหตุใดคำขอในการเลือกเกรดจึงแตกต่างกันมากในแต่ละโครงการ
กลุ่มต่างๆ เป็นการประมาณการอุตสาหกรรมโดยประมาณเพื่อเป็นตัวอย่าง ไม่ใช่การศึกษาตลาดที่วัดผล
B7 ครองตำแหน่งด้านระบบทำความเย็นของทุกส่วนเหล่านี้: ท่อสาธารณูปโภค, หน้าแปลนคลาส 150 ถึง 600, ฝากระโปรงวาล์ว และการบำรุงรักษาโรงงานทั่วไป B16 มุ่งเน้นที่นักออกแบบกังวลเกี่ยวกับการพักผ่อนตลอดช่วงชีวิต 20 ปี ซึ่งเป็นสาเหตุที่ทำให้สิ่งนี้ปรากฏอย่างไม่เป็นสัดส่วนในกระบวนการแปรรูปด้วยพลังน้ำ ไอน้ำร้อน และวงจรไฮโดรเจนแรงดันสูง แม้ว่าจะคิดเป็นสัดส่วนเพียงเล็กน้อยของน้ำหนักทั้งหมดก็ตาม
อุณหภูมิต่ำกว่าประมาณ 800°F เมื่อใช้ปะเก็นมาตรฐาน ปกติ B7 ก็เพียงพอแล้ว สูงกว่า 800°F หรือในกรณีที่การรั่วซึมต้องรอดจากการหมุนเวียนด้วยความร้อนซ้ำๆ B16 เป็นตัวเลือกทางวิศวกรรมที่ปลอดภัยกว่า
หากรายการบรรทัดหรือรูปวาดเรียก A193 B7 การส่งมอบ B16 ต้องได้รับการอนุมัติเป็นลายลักษณ์อักษรทางวิศวกรรม การประทับเกรดบนแกนจะต้องตรงกับใบรับรองและรูปวาด
สำหรับบริการที่มีฤทธิ์เปรี้ยว ตัวเลือกคือ B7M ที่มีการทดสอบความแข็งสูงสุด 235 HBW และ 100% หรือเกรดออสเทนนิติก เช่น B8M สำหรับบริการต่ำกว่าศูนย์ คำตอบคือ A320 L7 หรือ L7M B16 ไม่สามารถแก้ปัญหาทั้งสองอย่างได้
A194 เกรด 2H เป็นการจับคู่ตามปกติกับ B7; เหนือประมาณ 800-850°F โดยทั่วไปจะมีการระบุน็อต A194 เกรด 7 ด้วยกระดุม B16 การเลือกการเคลือบเป็นการตัดสินใจเกี่ยวกับอุณหภูมิแยกต่างหากตามที่ระบุไว้ด้านล่างนี้
B16 เพิ่มเบี้ยประกันภัย 15-35% และมักจะจัดส่งจากล็อตความร้อนเฉพาะ ดังนั้นความเสี่ยงด้านกำหนดการจึงเป็นเรื่องจริง สำหรับความยาวที่ไม่ได้มาตรฐาน รูปทรงของหัวแบบพิเศษ หรือรูปแบบหมุดที่เป็นกรรมสิทธิ์ โดยปกติแล้วเส้นทางการผลิตแบบกำหนดเองจะเร็วกว่าการค้นหารายการในแค็ตตาล็อก และของเรา บริการยึด OEM และ ODM ครอบคลุมถึงการผลิตแบบเขียนแบบ
การเลือกเกรดเป็นเพียงครึ่งหนึ่งของการซื้อ น็อตจะต้องแข็งกว่าสตั๊ด เพื่อไม่ให้การปอกเกลียวกลายเป็นโหมดความล้มเหลว และการเคลือบจะต้องมีอุณหภูมิเท่ากับสตั๊ด นี่คือจุดที่สตั๊ด B16 ที่ถูกต้องทางเทคนิคยังคงไม่สามารถให้บริการได้
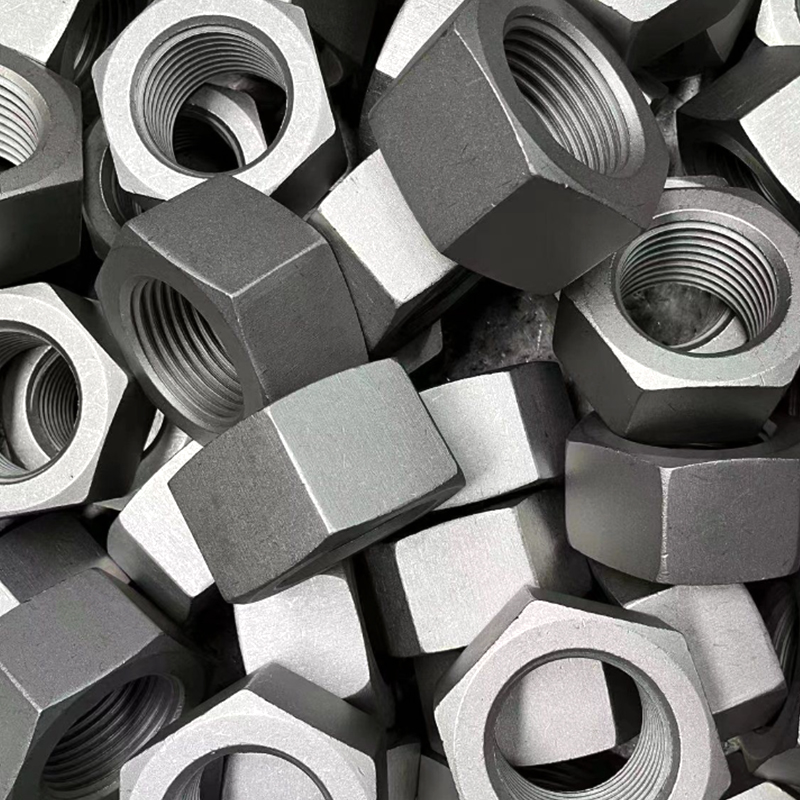 ASTM A194 B7 น็อตหกเหลี่ยมหนักสีดำ ASTM A194 B7 น็อตหกเหลี่ยมหนักสีดำ are high-strength, heavy-duty hex nuts specifically engineered to pair with ASTM A193 B7 alloy steel bolts in high-temperature and hi... ดูผลิตภัณฑ์ →
น็อต A194 เกรด 2H ได้รับการชุบแข็งและอบคืนตัวให้มีความแข็งสูงกว่าสตัดที่มีอยู่ ซึ่งเป็นเหตุผลว่าทำไมสตั๊ด B7 ที่มีน็อตผสม 2H จึงเป็นเรื่องธรรมดา โดยทั่วไปแล้วจะใช้น็อตเกรด 7 ที่สูงกว่าประมาณ 800-850°F เพื่อไม่ให้น็อตกลายเป็นจุดอ่อน ขีดจำกัดในการเคลือบก็เหมือนกับคอนกรีต: โดยทั่วไปการเคลือบที่ใช้ PTFE มักใช้สูงถึงประมาณ 500°F และหลีกเลี่ยงการชุบสังกะสีแบบจุ่มร้อนในการให้บริการต่อเนื่องที่สูงกว่าประมาณ 400°F เนื่องจากสังกะสีและเหล็กกระจายตัวและการเคลือบเสื่อมสภาพ เหนืออุณหภูมิดังกล่าว แบล็กออกไซด์หรือพื้นผิวโลหะผสมเปลือยที่มีสารหล่อลื่นที่เหมาะสมคือตัวเลือกที่สมจริง
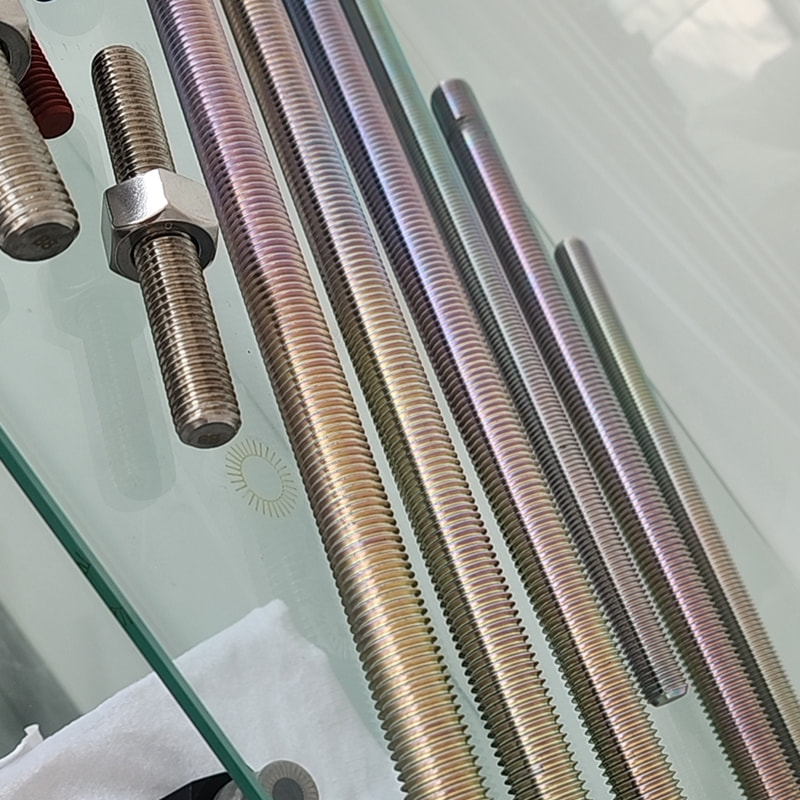 โลหะผสมเหล็ก M27 * 300 PTFE / Dacromet Coating B7 แท่งเกลียว โลหะผสมเหล็ก M27 × 300 PTFE/Dacromet เคลือบ B7 แท่งเกลียวผสมผสานความแข็งแรงที่อุณหภูมิสูงเข้ากับการป้องกันการกัดกร่อนขั้นสูง ไม่ว่าจะรักษาความปลอดภัยของหน้าแปลนที่สำคัญของ... ดูผลิตภัณฑ์ →
สารเคลือบและสารหล่อลื่นยังเปลี่ยนความสัมพันธ์ของแรงบิด-พรีโหลดด้วย สตัดที่มีผิว Dacromet หรือ PTFE จะได้รับพรีโหลดที่กำหนดด้วยแรงบิดประแจที่ต่ำกว่าสตัดแบล็คออกไซด์แบบแห้งมาก เมื่อคุณเปลี่ยนผิวสำเร็จ ให้ตรวจสอบค่าแรงบิดกับ ASME PCC-1 อีกครั้ง แทนที่จะนำตัวเลขจากโปรเจ็กต์ก่อนหน้ามาใช้ซ้ำ
หากข้อต่อมีอุณหภูมิต่ำกว่า 800°F และข้อกำหนดกำหนดให้ต้องใช้ B7 ให้ซื้อ B7 และใช้ส่วนต่างกับขั้นตอนการขันสลักที่ถูกต้อง หากข้อต่อร้อนขึ้น หมุนเวียนตามความร้อน หรือมีประวัติการรั่วระหว่างการซ่อมบำรุง วาเนเดียมและอุณหภูมิการอบคืนตัวที่สูงกว่าใน B16 กำลังซื้อสิ่งที่วัดผลให้คุณได้ นั่นคือโหลดของโบลต์ที่ยังคงมีอยู่ในปีที่ 10 เกรดทั้งสองมีระดับความแข็งแกร่งและตารางแรงบิดร่วมกัน แต่ไม่มีอายุการใช้งานที่อุณหภูมิเดียวกัน และนั่นคือความแตกต่างที่สำคัญ
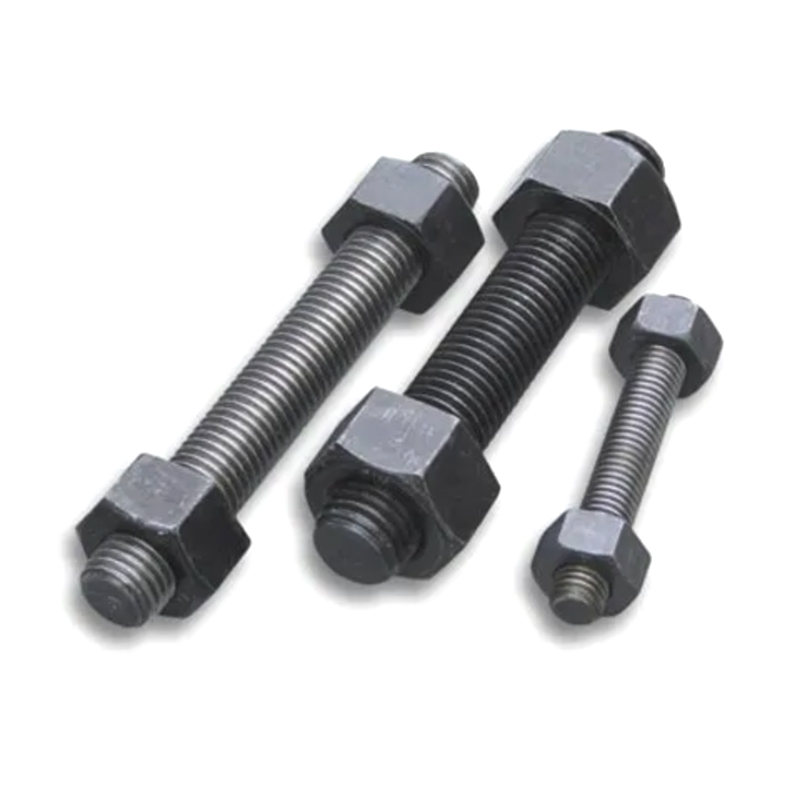 1-8 UNC * 5 "โลหะผสมเหล็ก ASTM A193 B7 แท่งเกลียว
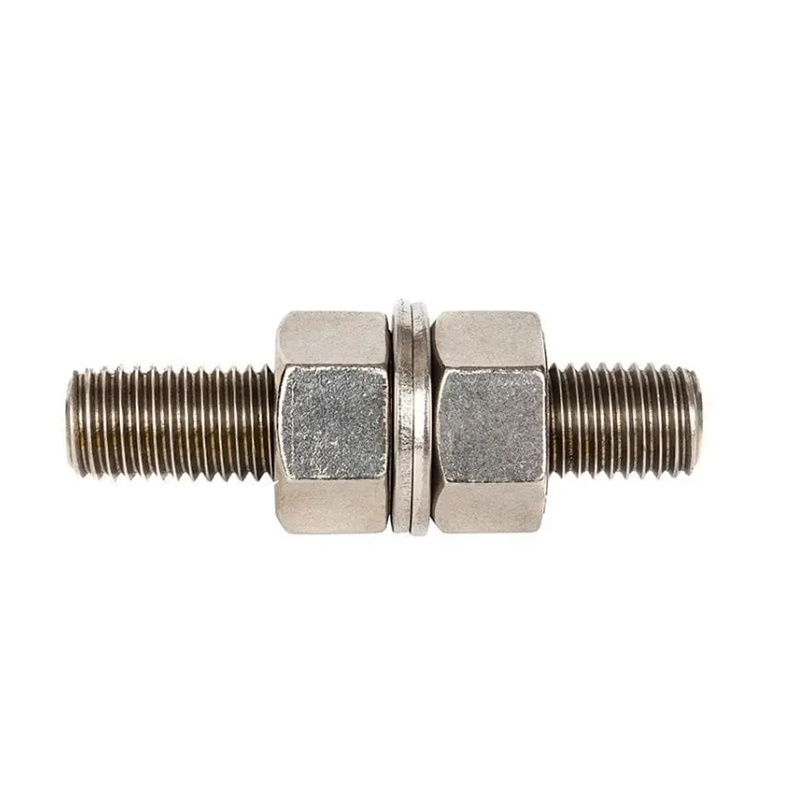 1-8 UNC * 5 "โลหะผสมเหล็ก ASTM A193 B7 แท่งเกลียวเกรด L7 เกลียวเกลียว
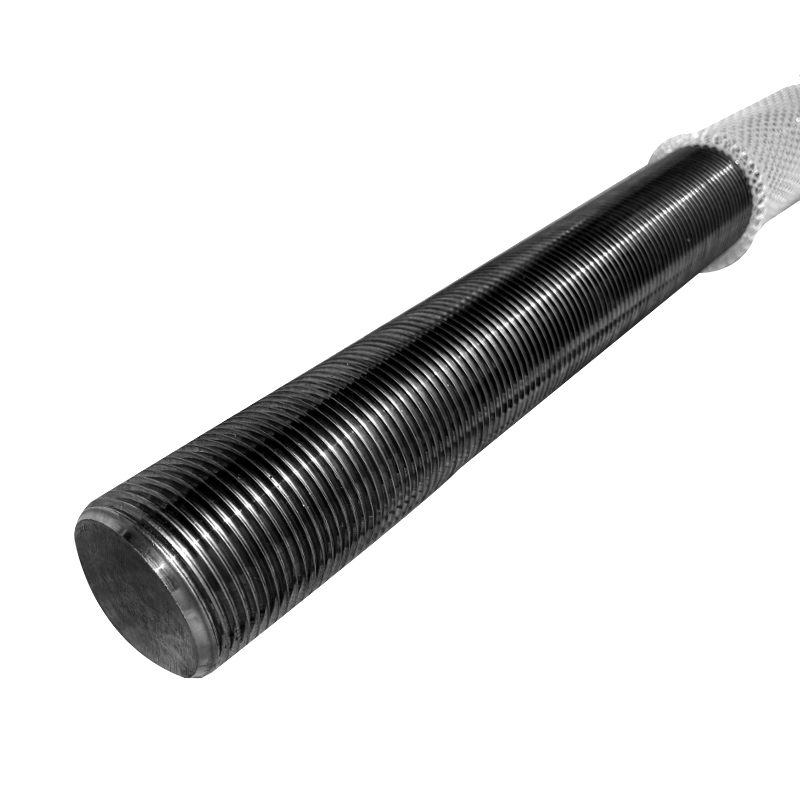 M27 * 300 PTFE Blue / Dacromet เคลือบ ASTM A320 L7 แท่งเกลียวเต็ม
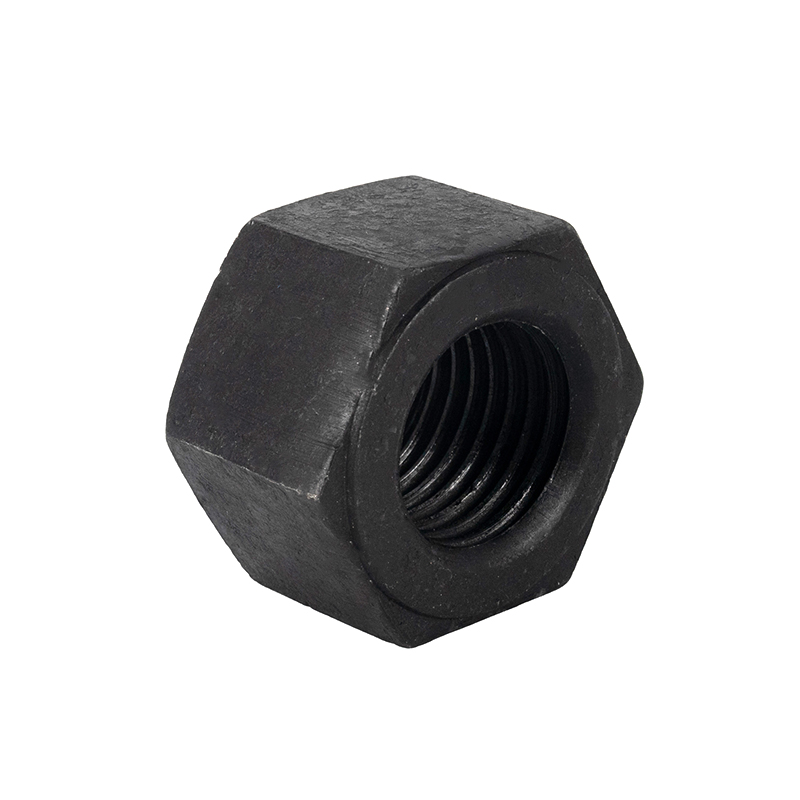 ASTM A194 B7 น็อตหกเหลี่ยมหนักสีดำ
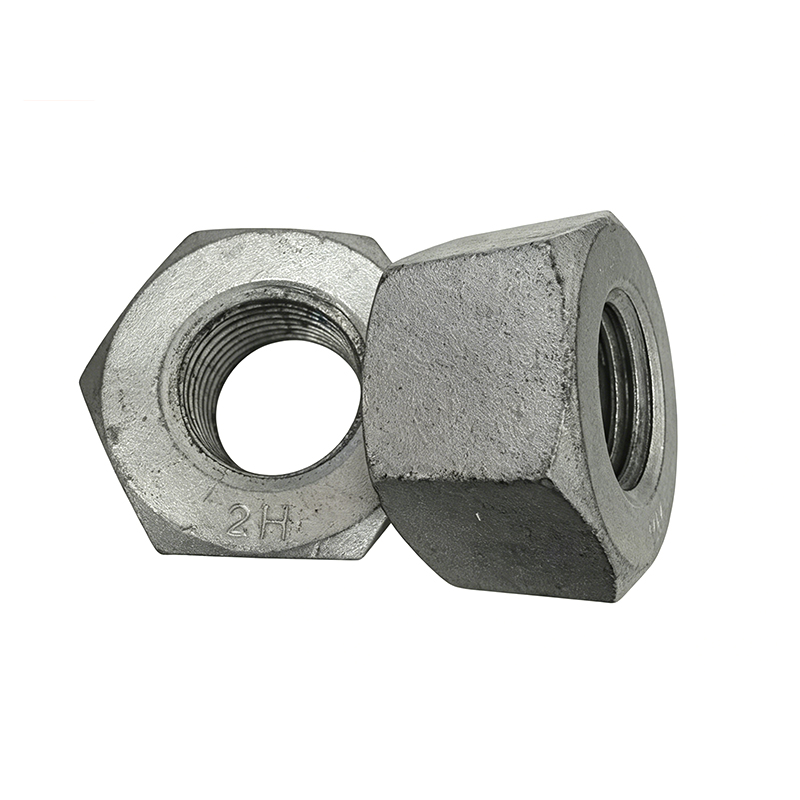 ASTM A194 B7 น็อตหกเหลี่ยมหนักสีดำ
 สลักเกลียวที่นั่งแบบแบนเหล็กกล้าคาร์บอนธรรมดา ASME B18.2.1
 ข้อมูลการติดต่อ
 ที่อยู่